ID:

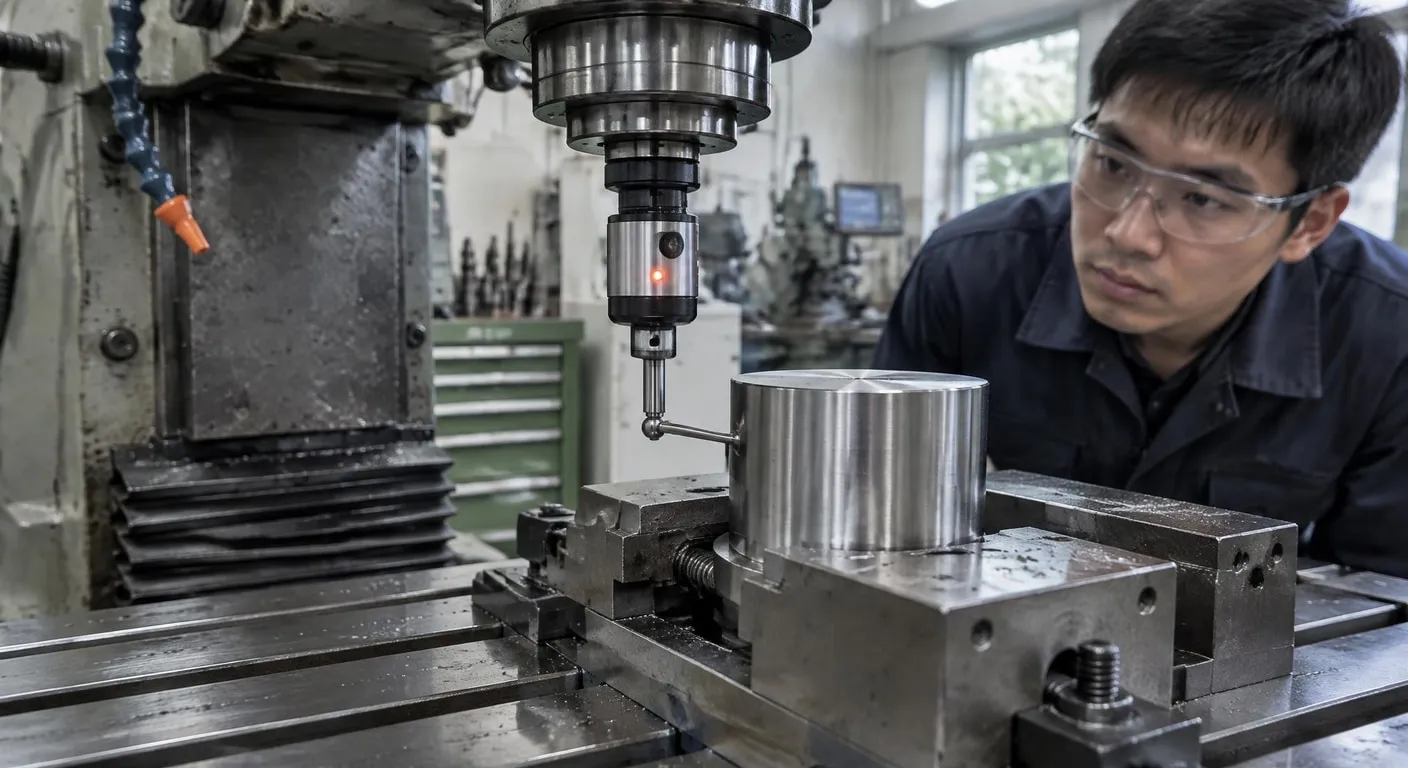
加工現場最令人困擾的,往往不是刀具不夠鋒利,而是換上新刀後仍出現毛邊、尺寸飄移或異常振動。採購人員若只比較單價與件數,容易忽略材料、夾持精度、主軸介面和後續維護。本篇從驗收與總成本切入,協助你把規格選擇轉成可量測、可追溯的決策。
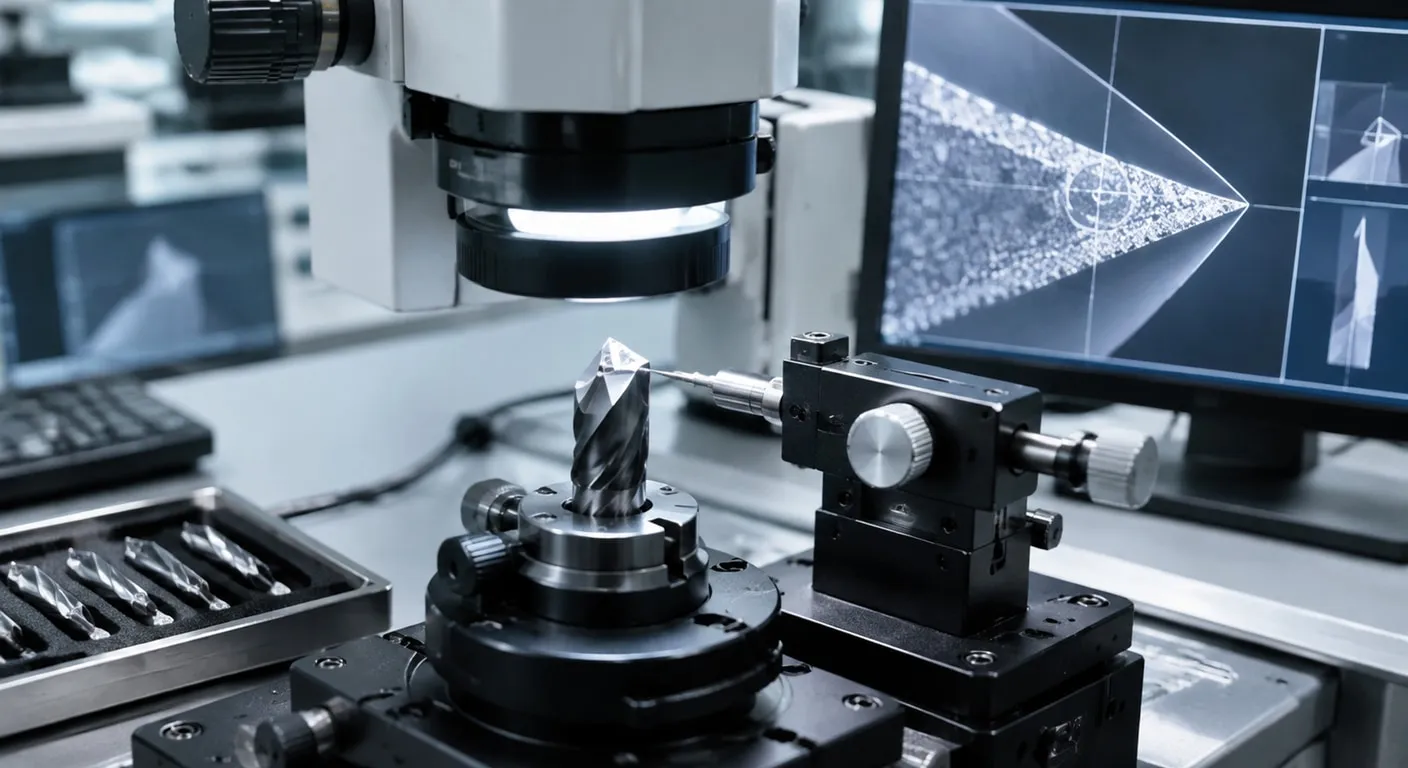
PCD的優勢在於耐磨與切削穩定,但仍要依材料、刃口狀態與主軸精度判斷是否值得採用。加工鋁合金、複合材料或高磨耗工件時,可檢查刃口崩損、積屑與表面粗糙度;若主軸跳動、冷卻或夾持本身失控,單純升級刀具也不會自動改善尺寸穩定性。
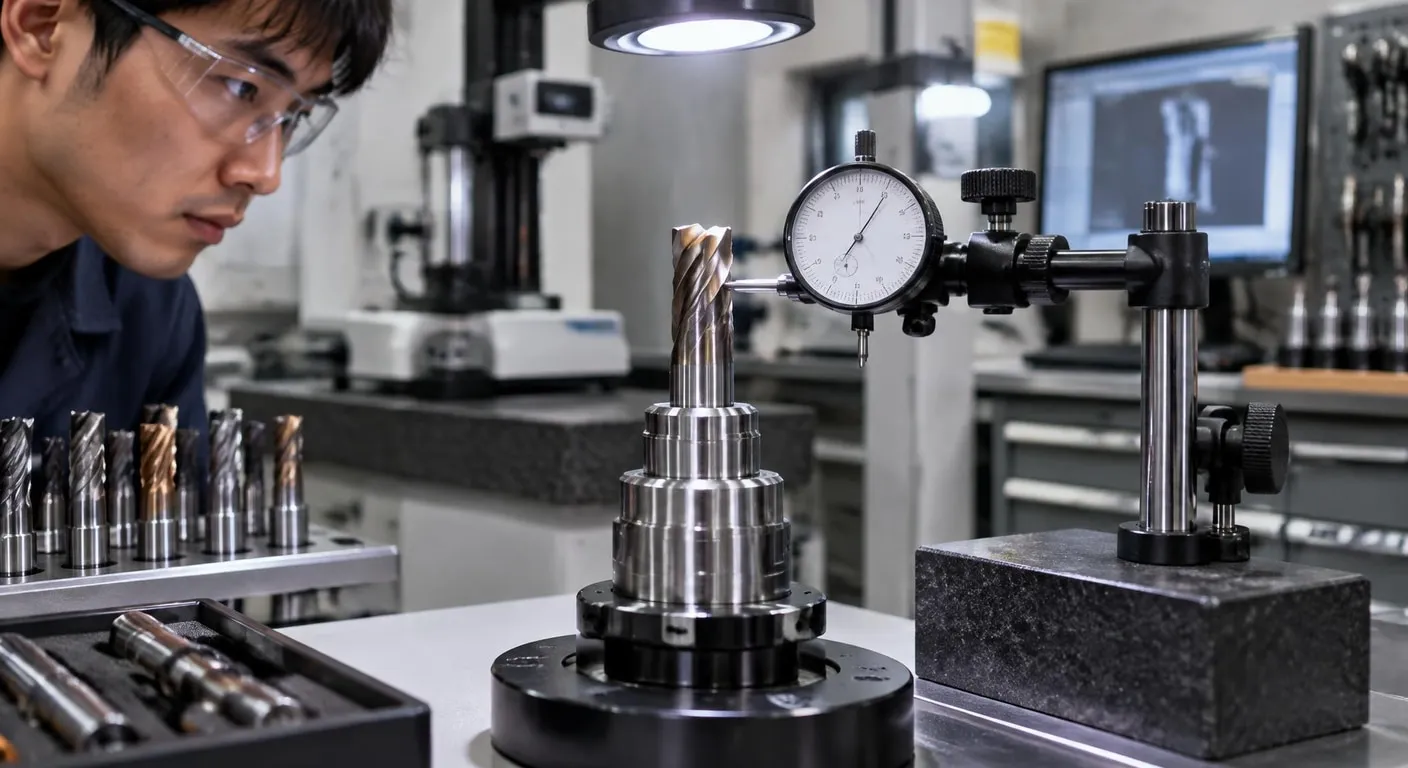
er筒夾不是只要尺寸接近就能使用,必須核對標示直徑、夾持範圍、螺帽型式與清潔狀態。量測時可在刀具夾持後檢查端部跳動,並確認刀具插入深度與鎖緊方式;若筒夾有裂痕、鏽蝕或長期變形,應停用而非靠增加扭力補救。並依條件比較取捨,留下可追溯的判斷依據。
先核對相容性:
先確認主軸介面、刀柄規格、夾持範圍與加工材料,再比較品牌或套組內容;規格不相容時,價格差異沒有採購意義。驗收要留紀錄:
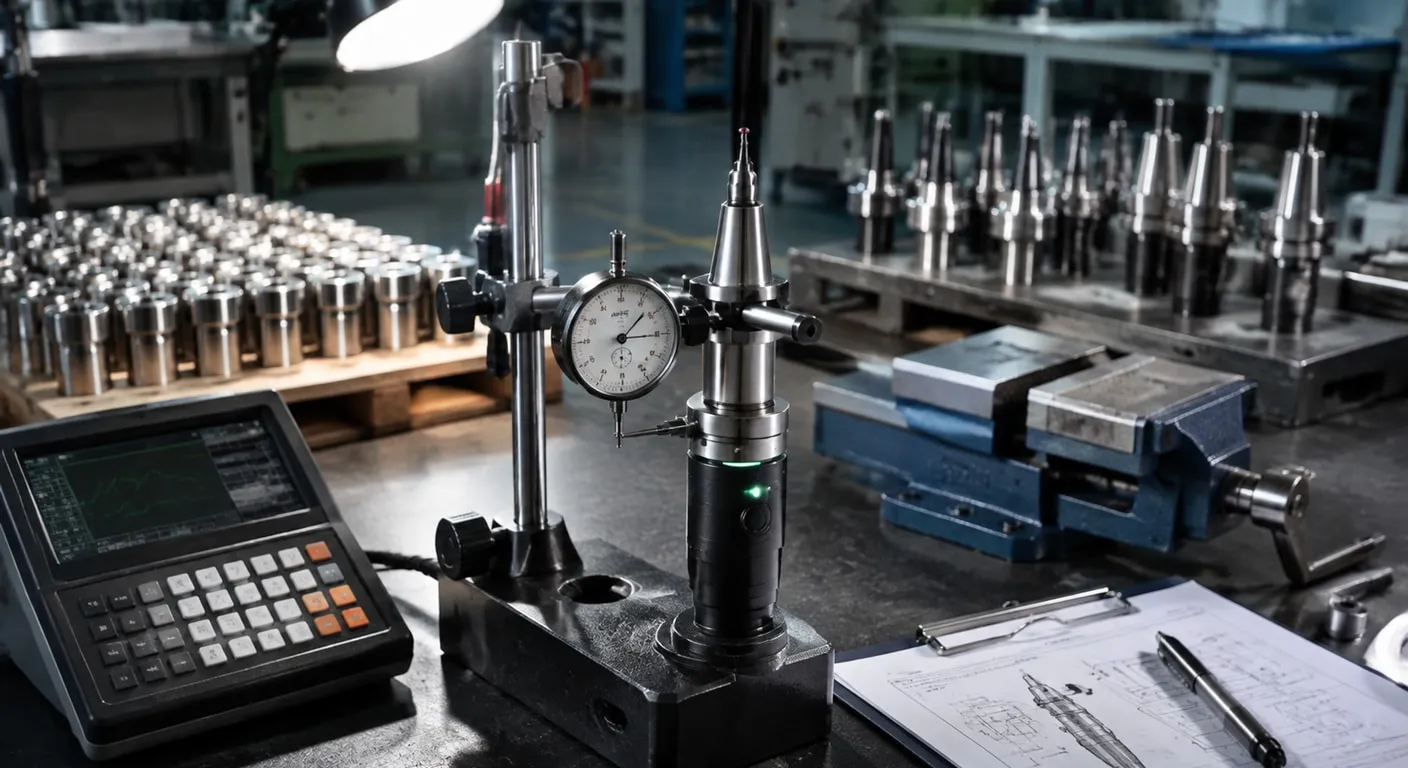
量測跳動、檢查錐面與螺紋,並將檢驗結果留存;沒有驗收紀錄,後續很難分辨刀具磨耗、夾持偏移或主軸問題。看總持有成本:
把刀具壽命、換刀頻率、重磨與清潔時間列入成本,短期單價較低的方案,未必適合高頻率或高精度加工。
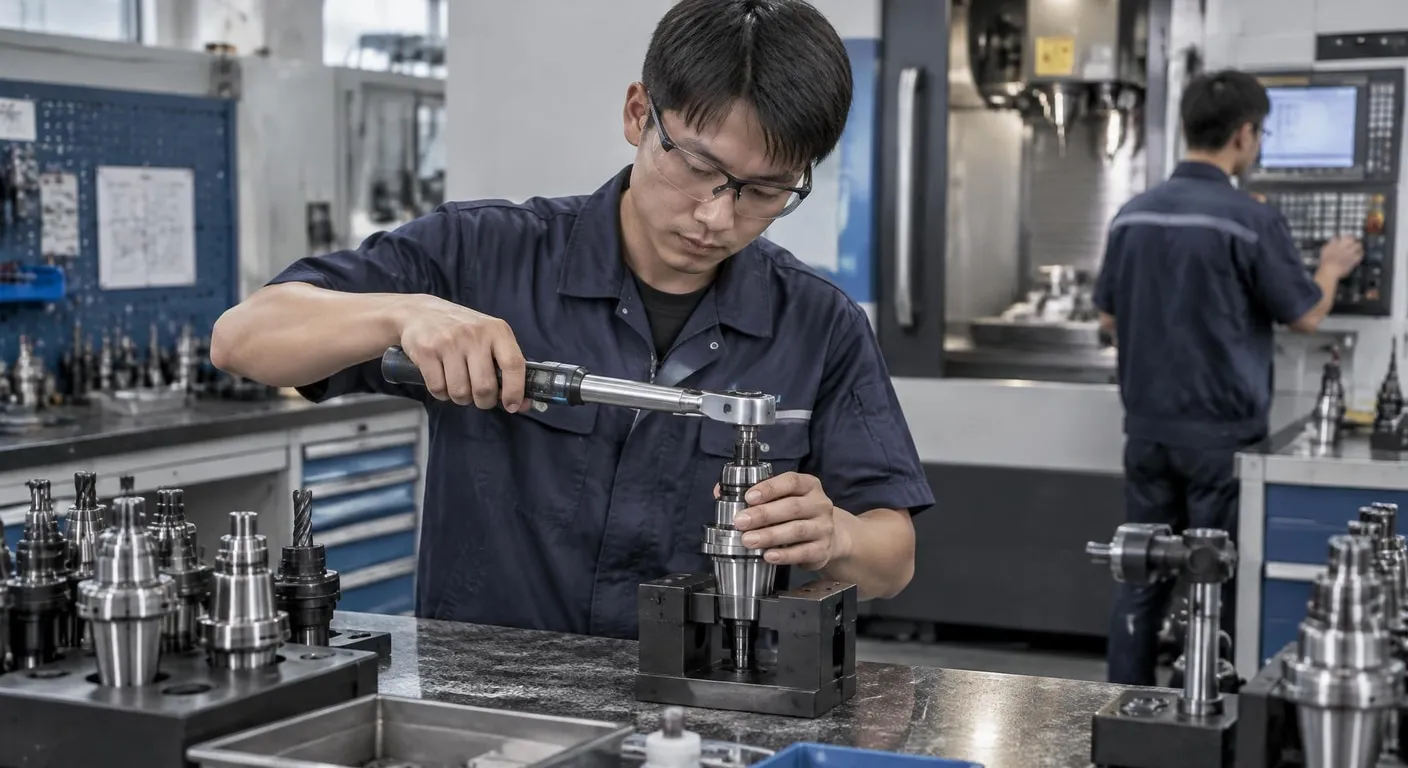
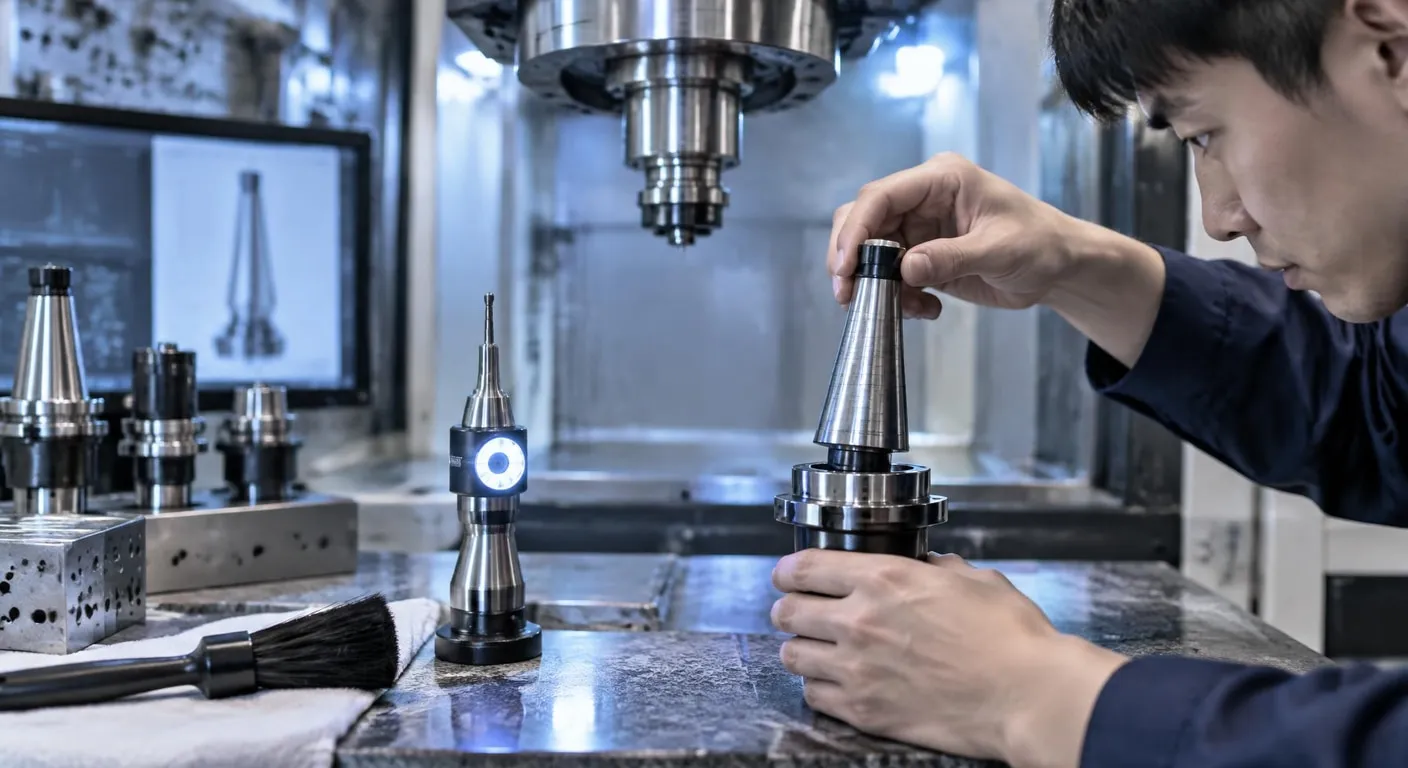
選擇er夾頭時,先核對機台主軸介面、外徑、長度、拉釘與允許轉速,再確認使用的筒夾系列是否相容。裝配前清潔錐面、螺紋與接觸面,依製造商建議扭力鎖緊,接著量測刀具端部跳動;若數值異常,應分段替換筒夾、螺帽與刀具來定位原因。並依條件比較取捨,留下可追溯的判斷依據。
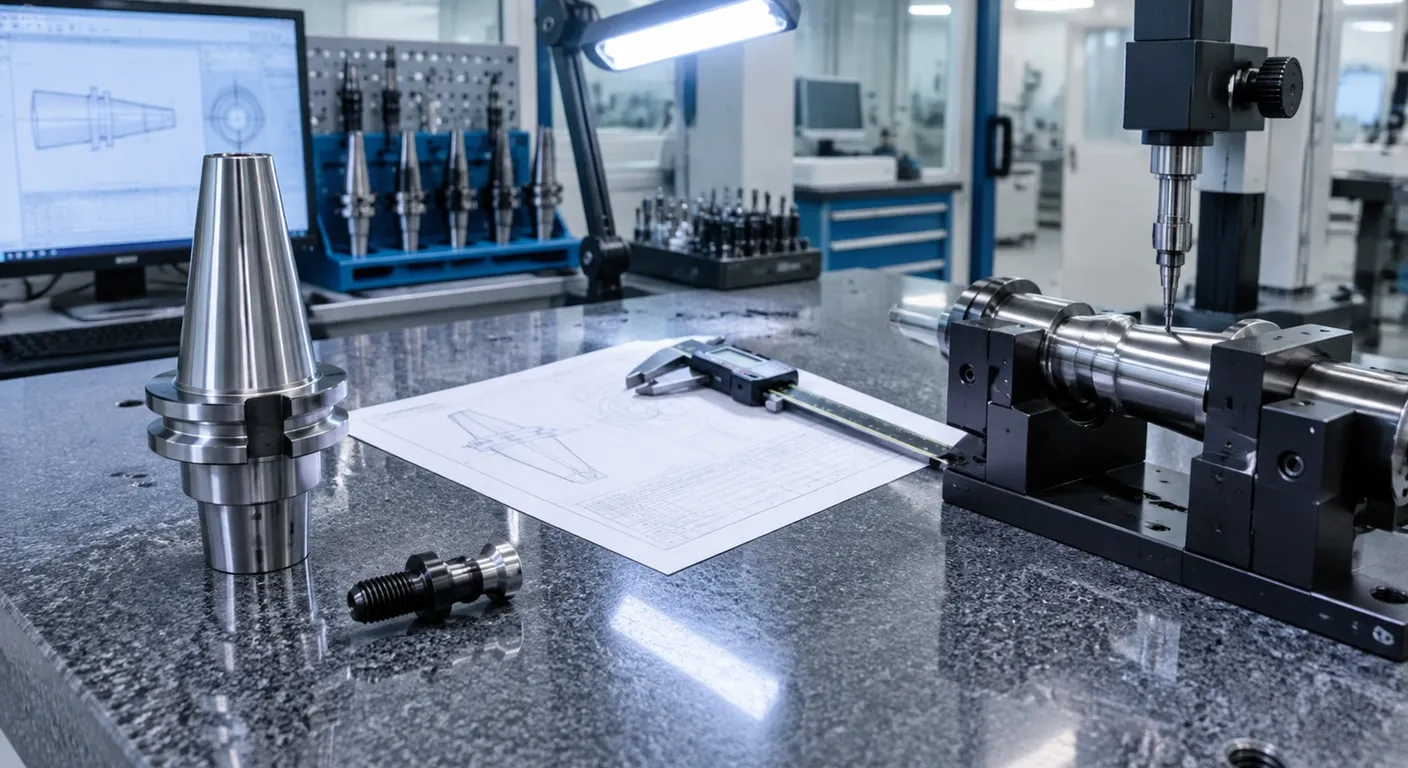
技師會先確認cnc刀柄的錐面、拉釘與刀具伸出量,再以量測數據判斷是否適合上機。驗收不應只看刀柄是否能裝入主軸,還要檢查錐面碰傷、拉釘螺紋、平衡等級標示及刀具伸出後的跳動。試切時固定材料、轉速、進給與冷卻條件,才能讓不同批次結果具備比較基礎。
採購cnc刀具組時,應比較刀徑覆蓋、材料適配、備品比例與後續重磨,而不是只看套組件數。高精度加工可能需要較少但規格集中的刀具;一般批量加工則要評估替換速度與常用尺寸庫存。比較時同步記錄單支壽命、換刀時間、重磨次數與報廢原因,才能看出真正的每件加工成本。
| 規格與成本比較 |
|---|
| PCD適合重視耐磨與長壽命的材料加工,但初期成本較高;一般硬質合金較易更換、用途廣。ER系統則應比較夾持範圍、跳動、清潔維護與替換成本,並依精度及產量決定。 |
| 採購驗收重點 |
| 驗收至少記錄主軸介面、刀具伸出量、端部跳動、試切條件與表面結果。若只確認能否裝入機台,無法排除錐面碰傷、筒夾變形或刀具本體偏擺造成的誤判。 |
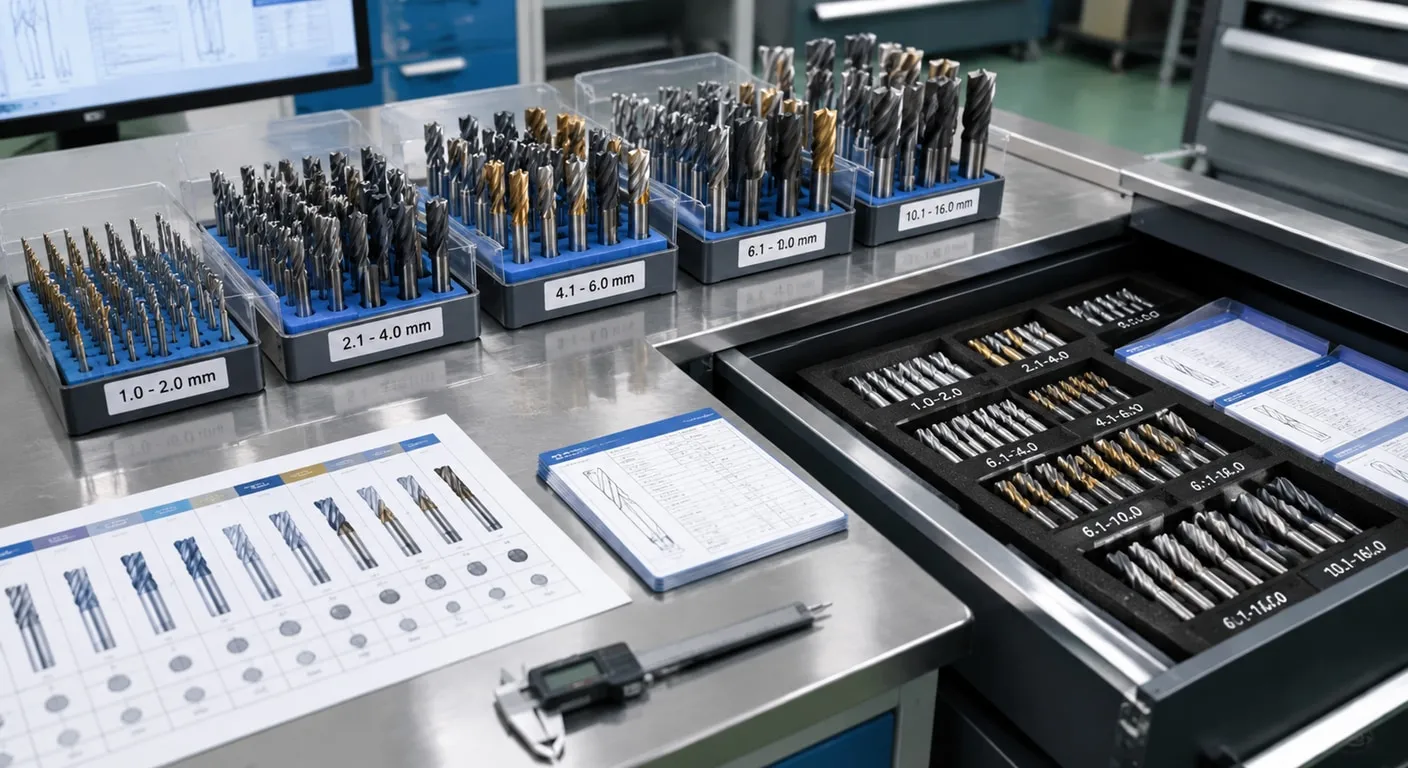
先核對主軸錐度、拉釘規格、刀柄外徑與機台允許轉速,再確認夾持直徑及刀具伸出量。最後以量測跳動、清潔錐面與試切結果驗收,不要只看外觀或單價。可先整理需求、限制與驗收條件,再依流程逐項比較。
ER系統的夾持範圍、精度與螺帽狀態會直接影響跳動。夾頭及筒夾應配套使用,避免超出建議夾持範圍;刀具插入長度也要符合加工負載,不能只靠鎖緊力補救。
| 採購前先整理加工材料、主軸介面、刀具尺寸與精度要求,再依檢驗數據比較方案,能降低規格不合與後續重工風險。完成前再逐項核對需求、風險與驗收依據。 |